
 English
 简体中文
Ce înseamnă „Calitate” pentru o căptușeală de saboți de frână
Calitatea în fabricarea garniturilor de frână nu este un singur rezultat al testului. Este consecvența performanței la frecare, a stabilității termice, a preciziei dimensionale și a integrității mecanice în fiecare lot pe care o fabrică este livrat, iar un cumpărător care evaluează un furnizor ar trebui să caute dovezi pentru toate cele patru.
Consistența frecării este pe primul loc. Căptușelile pentru camioane grele sunt de obicei formulate pentru a menține un coeficient de frecare între 0,35 și 0,45, iar fereastra de acceptare a producătorului este cu aproximativ 0,05 peste sau sub țintă pe întregul interval de temperatură. Dacă frecarea se deplasează în afara acelea ferestre, șoferii se confruntă cu o frânare slabă sau o reacție incomodă a frânelor, iar căptușeala se uzează neuniform.
Stabilitatea termică contează la fel de mult. Fade-ul căptușelii, pierderea frecării la temperaturi ridicate, este un factor important la situațiile de urgență la frânarea camioanelor grele pe pante lungi de coborare. O căpșeală de calitate verificată menține scăderea frecării între 100 C și 300 C în interiorul ferestrei declarate, în loc să cadă brusc când tamburul se încălzește.
Controlul materiilor prime: unde se decide calitatea
Fiecare defect de calitate găsit într-o căptușeală finită poate fi urmărit până la o decizie privind materia primă luată cu săptămâni mai devreme, motiv pentru care inspecția materialului primit este prima linie de apărare. O formulă de garnitură de frână este construită din patru familii de ingrediente și fiecare are nevoie de verificări de acceptare definită înainte de a intra în producție.
- Lianți de rășină, de obicei fenolici: loturile primite sunt verificate pentru timpul de gel, vâscozitatea și conținutul de fenol liber.
- Fibre de armare precum aramidă, sticlă și vată minerală: sunt înregistrate distribuția lungimii, rezistența la tracțiune și conținutul de umiditate.
- Modificatori de frecare, inclusiv abrazivi și lubrifianți solizi: distribuția dimensiunii particulelor și puritatea chimică sunt verificate prin analiză prin sit.
- Umpluturi și ajutoare pentru amestecare: densitatea, absorbția uleiului și consistența culorilor sunt comparate cu specificațiile furnizorului aprobat.
Fiecare lot primit poartă un cod de lot unic care leagă livrarea materiilor prime de număr piesei de căptușeală finită. Dacă o plângere revine pe teren, producătorul poate urmări piesa eșuată până la furnizor, date livrării și certificatul de testare în câteva minute. Conform regulilor IATF 16949, această trasabilitate este auditabilă, nu opțională.
Proces de fabricație: controlat la fiecare pas
Odată ce materiale aprobate ajung la nivelul producției, calitatea este decisă de disciplina procesului: o procedură documentată pentru fiecare etapă, un parametru înregistrat pentru fiecare ciclu și o verificare a ieșirii verificate după fiecare operațiune. Punctele de control sunt aceleași indiferent dacă se fabrică doar căptușeli sau saboți de frână complet căptușiți.
- Cântărirea și amestecarea: formularea este cântărită la o toleranță de 0,5 la sută și amestecată într-un ciclu de forfecare mare temporizat. Înregistrările mixerului înregistrează timpul ciclului, viteza lamei și temperatura amestecului.
- turnare: amestecul preformat este presat în căptușeli verzi sub presiune și temperatură de matriță controlate. Parametrii presei sunt înregistrați pe ciclu și revizuiți zilnic.
- Încărcare: căptușelile sunt coapte pe un program de încălzire în etape care îndepărtează substanțele volatile și reticulă matricea de rășină. Datele profilului cuptorului sunt arhivate pe lot.
- Slefuire si finisare: suprafețele sunt șlefuite la toleranța de grosime specificată și o probă din fiecare lot este măsurată în raportul cu desenul FMSI pentru grosime, lățime și raza arcului.
- Asamblare pentru pantofi căptușiți: Cuplul de nituire, adâncimea de frezare și alinierea găurilor sunt inspectate, împreună cu spațiul dintre căptușeală și banda de încălțăminte.
- Marcare și ambalare: numărul FMSI, codul lotului și datele fabricației sunt marcate permanent pe fiecare piesă, completând bucla de trasabilitate.
Aceeași disciplina se aplică și pentru partea metalică a sabotului de frână. Pantofii din oțel trebuie să mențină pozițiile perpendiculare dintre bandă și platformă și orificiile de nituri în interiorul toleranței de desen și această sarcină pentru dispozitivele de măsurare, nu pentru inspecția vizuală. Pe piese precum 4709ES2 saboți de frână din oțel , verificările dimensionale sunt efectuate pe un gabarit dedicat la capătul liniei de prelucrare.
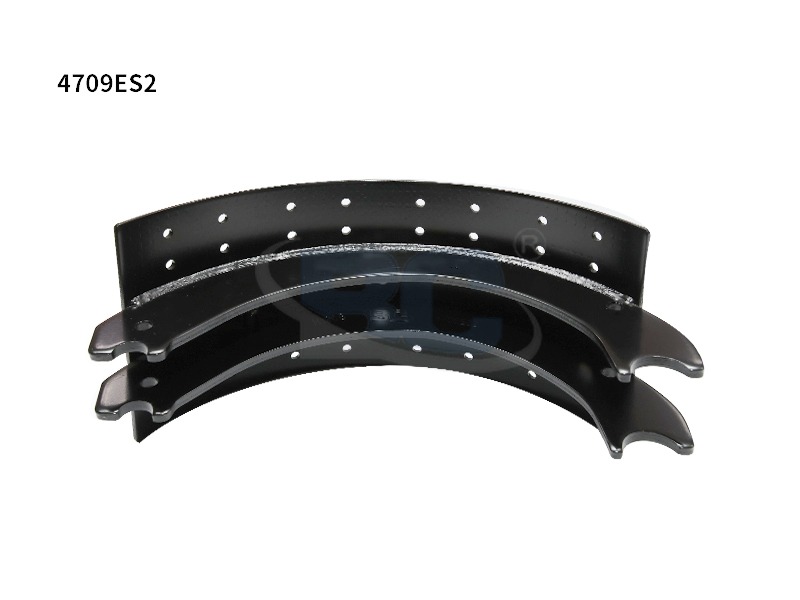 Custom 4709ES2 Saboți de frână OEM Producători, Exportator, Companie Zhejiang Bangchi Auto Parts Co., Ltd. Este China Custom 4709ES2 Saboți de frână OEM Producători, Exportator, Companie, Număr de piesă: 4709ES2 Produc... Vizualizare produs →
Testare: Ce se măsoară înainte de expediere
Nicio căptușeală nu părăsește sau fabrică controlată de calitate fără a trece o baterie definită de teste de laborator, iar pragurile de acceptare sunt specifice și măsurabile. Criteriile de mai jos testele de eliberare a miezului folosit pentru căptușeli de înlocuire pentru sarcini grele.
| Test | Ceea ce verifica | Acceptare tipică |
| Rezistența la forfecare | Aderență căptușeală la bandă | Min 12 MPa, fără delaminare |
| Frecare și estompare | Stabilitate Mu de la 100 C la 300 C | În 0,05 din valoarea țintă |
| Rata de uzura | Durată de viață pe distanțe lungi | Max 0,2 mm la 1.000 km |
| Inspecție dimensională | Grosimea, latimea, raza arcului | Conform toleranței de desen FMSI |
| Tragere cu nituri (pantofi căptușiți) | Retentie mecanica | Fără slăbire la sarcina nominală |
Rezultatele de laborator sunt confirmate cu o probă din fiecare lot de producție, nu numai atunci când este introdusă sau nouă formulă. Eșantionarea la nivel de lot este ceea ce transformă sau rețetă de material bună într-un produs aftermarket de încredere, deoarece prinde deviația procesului înainte de a ajunge la client.
Chiar și o piesă de schimb simplă, cum ar fi 4515 garnitură de frână trebuie să treacă întreaga secvență de forfecare, decolorare și dimensională înainte de a ajunge la depozit. Testele nu sunt rezervate pentru dezvoltarea produsului; sunt poarta de rutina pentru fiecare lot.
 Custom 4515 Garnituri de frână Producători OEM, Exportator, Companie Zhejiang Bangchi Auto Parts Co., Ltd. Este China Custom 4515 Producători OEM de garnituri de frână, Exportator, Companie, Număr piesă: 4515 Linii de frână... Vizualizare produs →
Toleranțe dimensionale și conformitate cu FMSI
Un număr FMSI este o promisiune: o căptușeală care poartă un anumit număr trebuie să se potrivească cu fiecare altă căptușeală cu același număr pentru formă, potrivire și comportament de frecare. FMSI, Institutul pentru Standarde pentru Materiale de Frecare, publică geometria de referință care definește fiecare număr de piese, iar un producător care imprimă un număr FMSI pe o cutie declarată că piesa este conformă cu aceeași referință.
Dimensiunile critice ale unei căptușeli grele sunt grosimea, lățimea, raza arcului de frecare a suprafeței de frecare și poziția și adâncimea orificiilor de nituri sau a șanferelor. Grosimea este de obicei controlată la aproximativ 0,10 mm deasupra sau sub valoarea de desen. Geometria cantului și teșirii este la fel de importantă deoarece afectează zgomotul, evacuarea prafului și comportamentul inițial al așternutului.
Pentru aplicații de înlocuire, cum ar fi 4707Q saboți de frână căptușiți , adâncimea de tăiere a nitului și distanța dintre căptușeală și banda de încălțăminte sunt verificate pe fiecare probă extrasă din lot. Aceste două măsurători decid dacă pantoful se instalează în hardware-ul tamburului existent fără modificări.
 Saboți de frână personalizat 4707Q Producători OEM, Exportator, Companie Zhejiang Bangchi Auto Parts Co., Ltd. este China Custom 4707Q Lined Brake Shoe Producători OEM, Exportator, Companie, Număr de piesă: 4707Q Prod... Vizualizare produs →
Certificate, audituri și trasabilitate verificate
O declarație de calitate este la fel de puternică ca și certificarea care se află în spatele acesteia, iar pentru componentele de frână acea certificare este IATF 16949. O fabrică certificată IATF 16949:2016 a trecut un audit documentat, terță parte, al sistemului său de management al calității: furnizorul de planuri de control, analiză modalități de calibrare și instruire a fișierelor angajaților sunt toate examinate, auditate anuale și fișierele de supraveghere a angajaților sunt menținute, auditate anual.
Zhejiang Bangchi Auto Parts Co., Ltd. și-a finalizat tranziția la noua versiune IATF 16949:2016 auditul de certificare, punând producția de saboți de frână și garnituri de frână de mare rezistență sub sistem de calitate utilizat în lanțul global de aprovizionare auto. Un cumpărător poate cere numărul certificatului, organismul de certificare și ultima dată de audit, iar un producător legitim le va furniza pe toate trei fără ezitare. Istoria completă a sistemului calității este documentată pe aceasta pagina de profil company .
Întrebări frecvente
Care este cel mai important test de calitate pentru o garnitură de saboți de frână?
Testul de rezistență la forfecare este pe primul loc deoarece verifică dacă căptușeala rămâne lipită de bandă de încălțăminte sub sarcină. Pragul obișnuit de acceptare pentru căptușelile grele este de minim 12 MPa fără delaminare, eșantionat din fiecare lot.
Cum se leagă numerotarea FMSI cu calitatea?
Un număr FMSI definește forma, potrivirea și caracteristicile de frecare ale unei căptușeli. Calitatea este confirmată atunci când piesa fabricată se potrivește cu toleranțele de desen FMSI, de obicei cu 0,10 mm deasupra sau mai jos pe grosime, astfel încât se instalează și funcționează ca piesa de referință.
Ce certificare ar trebui să dețină un producător de garnituri de saboți de frână?
Certificarea relevantă a sistemului este IATF 16949:2016, menținută prin audituri anuale de supraveghere a terțiului. Cumpărătorii ar trebui să solicite certificatul, organismul de certificare și date recente a auditului, în loc să accepte sau reclamație verbală.
Cât de des sunt testate loturile de producție?
Instalațiile controlate de calitate testează o probă din fiecare lot pentru rezistența la forfecare, stabilitatea la frecare și acuratețea dimensională, nu numai în timpul dezvoltării formulării. Eșantionarea la nivel de lot detectează deviația procesului înainte ca piesele defect să ajungă la achiziția.
Mai multe răspunsuri despre selecție, întreținere și înlocuire sunt colectate pe pagina cu întrebări frecvente .


